기술 자료실
헤어핀 구리선 레이저 용접의 품질 신호를 표면 진동에서 찾는 방법
핵심 요약
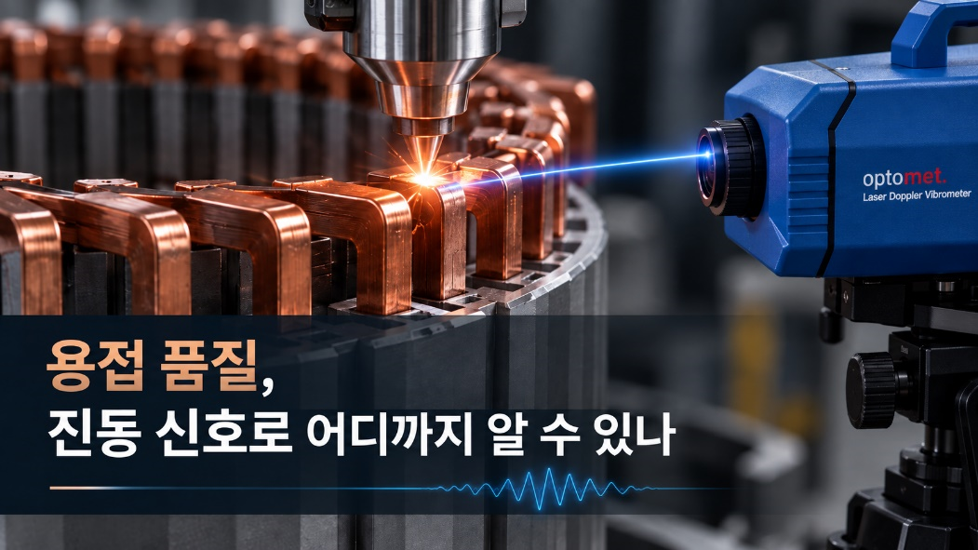
전기차 구동모터의 사각 구리선 용접에서 레이저 도플러 진동계(Laser Doppler Vibrometer, LDV)는 용접 중 표면 운동을 기록하는 공정 관찰 수단이 될 수 있습니다. 2025년 발표 연구는 용융부와 고체 구리 표면의 진동 특성을 기공 및 접합 단면 정보와 비교했습니다.[1] 다만 진동 신호 자체가 기공의 영상이나 접합 강도는 아닙니다. 현장 적용의 핵심은 광학 신호의 품질을 먼저 확보하고, 별도로 확인한 용접 품질과 조건별 상관성을 검증하는 데 있습니다.
1. 왜 지금 주목해야 하는가
2025년 Baader 등의 연구는 헤어핀 계열 사각 구리선 접합부를 대상으로 LDV 기반 품질 모니터링을 제안했습니다.[1] 같은 연구진은 2026년 광학 마이크로폰을 이용하는 연구도 발표했습니다.[2] 이는 동일 공정을 관찰하더라도 고체 표면의 운동과 공기 중 음향 신호를 구분해야 한다는 비교 관점을 제공합니다. 이 글은 두 센서의 우열이나 양산 검사 정확도를 주장하지 않습니다.
2. 측정 대상과 기술적 문제
측정 대상은 구리선 접합부와 그 주변의 고체 표면입니다. 품질 변수에는 접합 단면적, 기공, 미접합 등이 있지만, LDV가 직접 관찰하는 것은 조사점의 시선 방향 속도입니다. 고체 표면의 응답은 용접 과정뿐 아니라 구리선 길이, 고정 위치, 치구 강성의 영향을 받습니다. 따라서 공정 중 진동 모니터링과 용접 완료 후 모달 시험을 같은 검사로 취급하면 안 됩니다.
배터리 접합체를 다룬 2022년 연구에서도 전체 구조의 강성이 개별 용접부의 영향보다 크게 작용할 수 있음을 보여주었습니다.[3] 다른 접합 형상의 결과를 헤어핀의 결함 판정 기준으로 그대로 옮기는 것은 적절하지 않습니다.
3. LDV 적용 원리
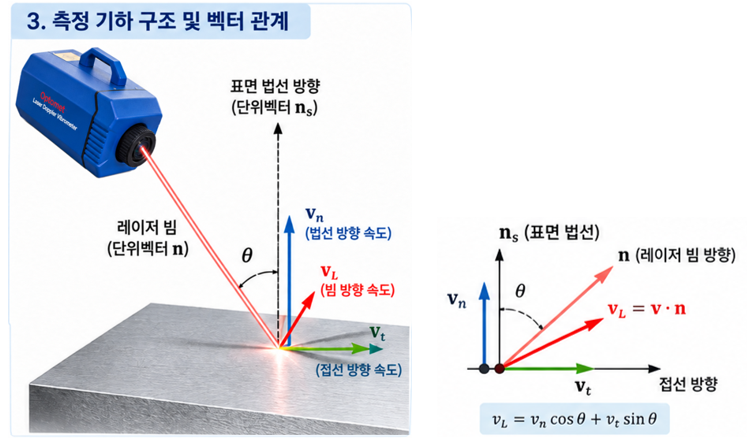
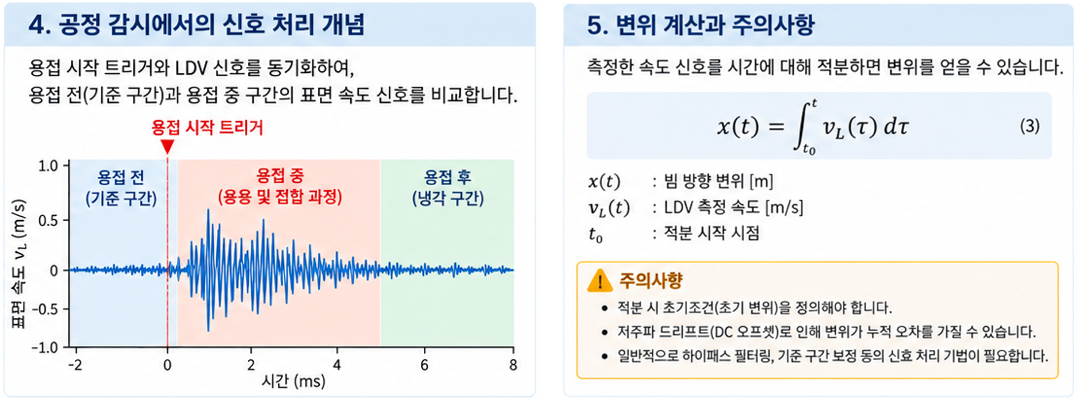
공정 감시에는 우선 단일포인트 LDV가 적합합니다. 연속 신호 vL(t)를 용접 시작 트리거와 동기화하고, 용접 전 기준 구간과 용접 중 구간을 비교합니다. LDV의 일반적인 방향성 및 표면 광학 특성에 따른 제약은 국제 종설에서 정리되어 있습니다.[4]
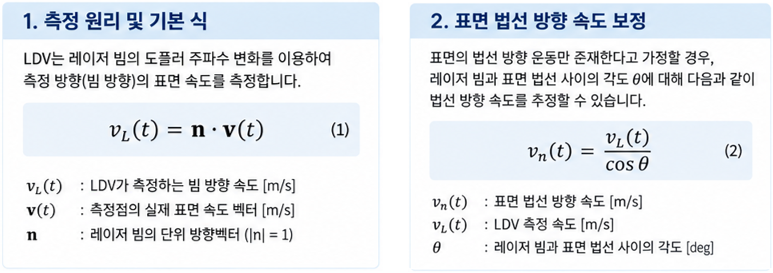
측정 방향 단위벡터를 n이라 하면 vL=n·v입니다.
표면 법선 방향 운동만 존재한다는 가정이 성립할 때에만 vn=vL/cosθ로 보정할 수 있습니다.
θ는 빔과 법선 사이의 각도이며, 경사면의 면내 운동이 섞인 경우 이 보정으로 세 성분을 분리할 수 없습니다.
속도 단위는 m/s이며, 시간 적분으로 구한 변위에는 초기조건과 저주파 드리프트 관리가 필요합니다.
4. 시험 및 측정 구성
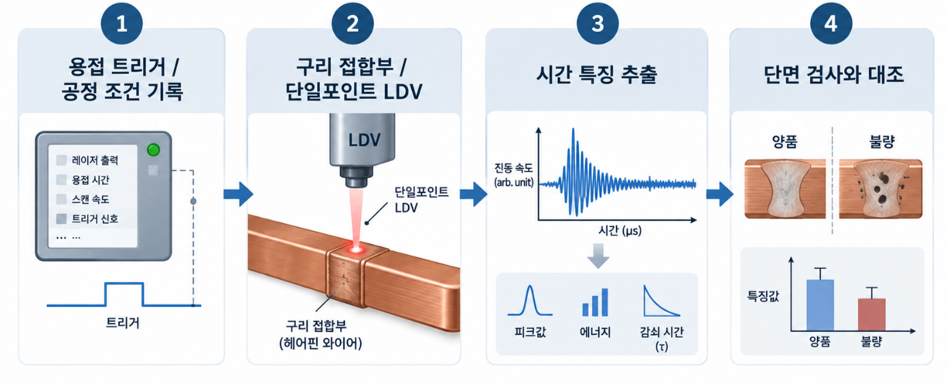 그림 1. 용접 접합부 측정 및 신호 흐름
표 1. 연구 조건과 현장 확인 항목
항목 | 조건 또는 확인 내용 | 근거/적용 범위 |
시험 대상 | 사각 구리선의 용융부 및 고체 표면 | [1]에서 확인 |
품질 대조 | 기공과 접합 단면적에 대한 상관 검토 | [1]의 공개 초록 범위 |
파형 정보 | 변위/속도 시간 신호에서 특징 추출 | [1]에서 확인 |
거리/대역/샘플링 | 확인한 공개 초록에 구체적으로 제시되지 않음 | 임의 설정값을 기재하지 않음 |
현장 추가 기록 | 고정 상태, 조사점, 반사광 품질, 용접 트리거 | 작성자의 실무 제안 |
※실무 제안:
처음에는 같은 형상의 정상 접합을 반복 생산해 기준 변동폭을 확보합니다.
이어 공정 조건을 계획적으로 변화시키되, 용접부 단면 검사 등 독립적인 기준값과 일대일로 연결합니다.
표면 반사테이프는 용융부에 부착하지 않으며, 고체 주변부에서도 공정 영향과 오염 가능성을 확인한 뒤 적용 여부를 정해야 합니다.
용접광, 비산물, 보호창 오염이 수신부에 미치는 영향을 별도 시험하고, 작업거리와 초점 위치는 실제 설비에서 기록합니다.
5. 데이터 처리와 결과 해석
파형 처리의 출발점은 결함 분류가 아니라 유효 데이터의 판별입니다. 수신 신호가 끊긴 구간, 포화된 구간, 용접 트리거와 맞지 않는 기록을 먼저 분리합니다. 이후 동일 길이의 구간에서 실효값, 피크, 구간별 에너지와 시간-주파수 특징을 비교합니다. 정상 공정에서도 용융 시작과 종료의 신호가 달라지므로 전체 파형을 하나의 평균값으로 압축하면 원인 정보가 사라질 수 있습니다. 이는 시험 설계에 관한 제안이며, 특정 특징량의 우수성이 [1]에서 수치로 입증되었다는 뜻은 아닙니다.
분류 모델을 구성한다면 같은 구리선 또는 같은 생산 묶음의 반복 신호가 학습과 평가에 동시에 들어가지 않도록 구분합니다. 공정 조건을 알고 분류하는 모델과 접합 결함 자체를 판별하는 모델은 다릅니다. 정상 조건의 범위를 벗어났다는 결과는 재검사 대상으로 활용할 수 있지만, 이를 곧바로 기공률이나 인장강도 값으로 표시해서는 안 됩니다. 순수 구리 등의 레이저 용접 불완전부 품질 수준을 다루는 ISO 13919-2:2021은 품질 기준 검토에 참고할 수 있으나, LDV 파형만으로 해당 기준에 적합함을 입증하는 표준은 아닙니다.[5]
실무 검증 제안 | 공정 인식과 결함 인식을 구분하기
LDV 신호가 달라졌다는 사실만으로 접합 결함을 판정할 수는 없습니다. 공정 조건에 따른 변화와 실제 품질 차이를 분리하고, 독립 검사 및 별도 조건의 반복시험으로 확인해야 합니다.
신호가 달라진 이유는 공정 조건인가, 실제 접합 결함인가?
01 기준값 연결 조건과 검사값 기록 | → | 02 비교 조건 통제 공정 영향과 결함 분리 | → | 03 별도 조건 재검증 날짜와 치구 변경 평가 | → | 04 결과와 한계 보고 재현성과 적용 범위 명시 |
1) 비교 데이터 | 공정 변화와 결함 영향을 분리합니다
용접 1건마다 아래 정보를 같은 행에 연결합니다. 레이저 출력이나 조사 시간만 다른 데이터를 정상/불량으로 나누면, 모델이 결함 대신 공정 조건을 구분할 수 있습니다.
용접 1건의 기록 항목 : 용접 조건, 구리선 형상, 고정 위치, LDV 좌표, 신호 품질, 독립 검사값 |
비교 대상 | 확인할 질문 | 함께 관리할 정보 |
정상 범위의 공정 변화 | 결함이 없어도 신호가 달라지는가? | 레이저 출력, 조사 시간 등 공정 조건 |
실제 품질 차이 | 신호 차이가 결함 때문인가? | 기공 및 접합 단면 등 독립 검사값 |
형상 및 고정 조건 변화 | 구조 변화의 영향이 섞였는가? | 선재 길이, 고정 위치, 치구 조건 |
2) 센서 비교 | 같은 공정과 시간 구간으로 평가합니다
동일 조건 확보 LDV와 광학 마이크로폰은 동일한 공정의 동일한 시간 구간을 비교합니다.
신호 품질 기록 측정 위치와 유효 데이터 비율을 남기고, 주변 설비 소음과 LDV 수신 단절을 구분합니다.
불일치 구간 검토 신호가 서로 다르다는 이유만으로 해당 구간을 삭제하지 않습니다. 서로 다른 전달경로를 관찰한 결과인지 확인합니다.
3) 양산 전 재검증 | 새로운 조건에서도 확인합니다
검증 항목 | 실행 기준 |
별도 데이터 평가 | 학습에 사용하지 않은 날짜와 치구 조건에서 다시 평가합니다. |
판정 범위 관리 | 검증 범위를 벗어나면 정상/불량을 강제하지 않고 재검사 대상으로 분리합니다. |
임계값 설정 | 불량 누락과 정상품 재검사의 비용을 함께 고려합니다. 소수 개발 시편의 성능을 전체 공정으로 일반화하지 않습니다. |
제품 또는 치구 변경 | 선재 길이와 고정점이 바뀌면 진동 특징의 물리적 의미와 결함 민감도를 다시 확인합니다. 정상 범위의 구조 편차와 실제 품질 차이는 분리해 비교합니다. |
* 같은 주파수 대역의 에너지를 사용하더라도, 제품 형상이 바뀌면 이전과 같은 결함 민감도를 갖는다고 가정할 수 없습니다.
4) 독립 검사 | 기준값 자체의 신뢰성도 확인합니다
단면 검사 역시 오차와 관측 범위의 한계를 가집니다. LDV 신호와 검사 결과가 일치하지 않으면, 모델의 실패로 결론 내리기 전에 아래 항목을 확인합니다.
대표성 단면 하나가 전체 접합부를 충분히 대표하는가?
일관성 기공과 접합 단면의 정의를 모든 시편에 동일하게 적용했는가?
대응성 LDV 측정 위치와 독립 검사의 위치 및 관측 범위가 서로 대응하는가?
5) 결과 보고 | 대표 파형보다 분포와 재현성을 보여줍니다
구분 | 최종 결과물에 포함할 내용 |
데이터와 처리 이력 | 신호의 원시 단위, 분석 구간, 적용 필터, 특징량 정의, 제외한 데이터 수 |
정상/이상 비교 | 같은 축 범위의 파형과 각 파형에 대응하는 독립 검사 결과를 나란히 제시 |
판정 가능성 | 단일 파형의 차이보다 조건별 분포와 반복 편차를 제시 |
적용 범위 | 검증한 제품 형상, 공정 및 치구 조건과 변경 시 재검증 필요성을 명시 |
6. 기존 측정 방식과의 비교
표 2. 측정 물리량과 적용 한계 비교
측정 방식 | 직접 측정 물리량 | 적용 관점과 한계 |
접촉식 가속도계 | 고체의 가속도 | 치구 운동 확인에 유리; 접합부 근접 설치와 열 영향에 제약 |
변위센서/스트레인게이지 | 변위 또는 국부 변형률 | 고정 상태 확인에 보완적; 측정점 접근 및 부착 조건 필요 |
광학 마이크로폰 | 공기 중 음향 신호 | 표면 진동과 다른 전달경로; 주변 소음 및 위치 조건을 함께 검토 |
단일포인트 LDV | 빔 방향 표면 속도 | 질량 부가 없이 국부 관찰; 반사광 단절과 공정광 간섭 확인 필요 |
7. 오차 요인과 보완 방법
입사각 오차는 조사 위치를 고정하고 좌표 사진을 남겨 관리합니다.
스펙클과 수신광 단절은 신호 품질 기록으로 판별하며, 결측 구간을 임의 보간해 결함 특징으로 쓰지 않습니다.
치구 강성이 바뀌면 정상 기준도 달라질 수 있으므로 치구 교체 전후를 별도 집단으로 평가합니다.
강한 용접광의 영향과 실제 진동을 구별하기 위해, 공정을 중지한 상태의 광학 배경 및 구조 진동 기록을 비교하는 사전 검증도 필요합니다.
순차 스캔으로 순간적인 용융 현상을 하나의 동시 파동장처럼 합성하는 방식은 피해야 합니다.
8. 실무 적용 체크리스트
□ 품질 판정의 기준값과 단면 검사 방법을 정했는가 | □ 용접 트리거와 LDV 시간축이 일치하는가 |
□ 치구와 조사점의 반복 위치가 관리되는가 | □ 공정광/비산물/보호창의 영향을 점검했는가 |
□ 결측 신호와 실제 이상 진동을 구분하는가 | □ 다른 생산 묶음으로 판정 성능을 확인하는가 |
9. Optomet 및 G.U. 적용 관점
Optomet SMART Single+를 단일 조사점의 공정 신호 취득 후보로 검토할 수 있습니다.[6]
필요한 대역과 속도 범위는 실제 파형을 확인한 뒤 결정해야 하며, 용접광 차단과 외부 트리거 연동까지 포함해 적용성을 평가해야 합니다.
당사와의 기술 검토에서 정상/이상 접합 샘플과 독립 검사 결과를 함께 준비하면 계측 가능성과 품질 판정 가능성을 분리해 논의할 수 있습니다.
10. 결론
LDV의 가치는 보이지 않는 결함을 직접 촬영하는 데 있는 것이 아니라, 접합 과정의 동적 신호를 비접촉으로 확보하는 데 있습니다.
양산 적용의 판단 기준은 단일 파형의 인상적인 차이가 아니라 치구, 표면 상태, 생산 묶음이 바뀌어도 유지되는 재현성입니다.
11. 참고문헌
[1] M. Baader, T. Raffin, F. Giesbert, J. Franke. Quality monitoring in laser welding of rectangular copper wires for traction drives using a laser Doppler vibrometer. Proceedings of SPIE, 13436, 1343617, 2025.
[2] M. Baader, F. Giesbert, T. Raffin, J. Franke, F. Risch. Quality monitoring in laser welding of rectangular copper wires for traction drives using an optical microphone. Journal of Laser Applications, 38, 032034, 2026.
[3] A. Ratner 외. Laser Doppler Vibrometry for Evaluating the Quality of Welds in Lithium-Ion Supercells. Energies, 15(12), 4379, 2022.
[4] S. J. Rothberg 외. An international review of laser Doppler vibrometry: Making light work of vibration measurement. Optics and Lasers in Engineering, 99, 11–22, 2017.
[5] ISO. ISO 13919-2:2021. Electron and laser-beam welded joints — Requirements and recommendations on quality levels for imperfections — Part 2: Aluminium, magnesium and their alloys and pure copper. International Organization for Standardization, 2021.
[6] Optomet GmbH. SMART Single+. 공식 제품 페이지
- 다음글
- 다음글이 없습니다.
견
적
문
의
하단영역
본사경기도 성남시 분당구 성남대로 69 로드랜드EZ타워 507~9호
TEL031-715-4144
FAX031-715-4145
부산사무소부산시 남구 황령대로 492번길 24 세영빌딩 702호
TEL051-628-4144
FAX051-628-4145
기술연구소경기도 용인시 처인구 모현읍 이일로 65
E-MAILgu@gu21.com


Copyright (C) (주)G.U. All rights reserved. Designed by WebSite.co.kr